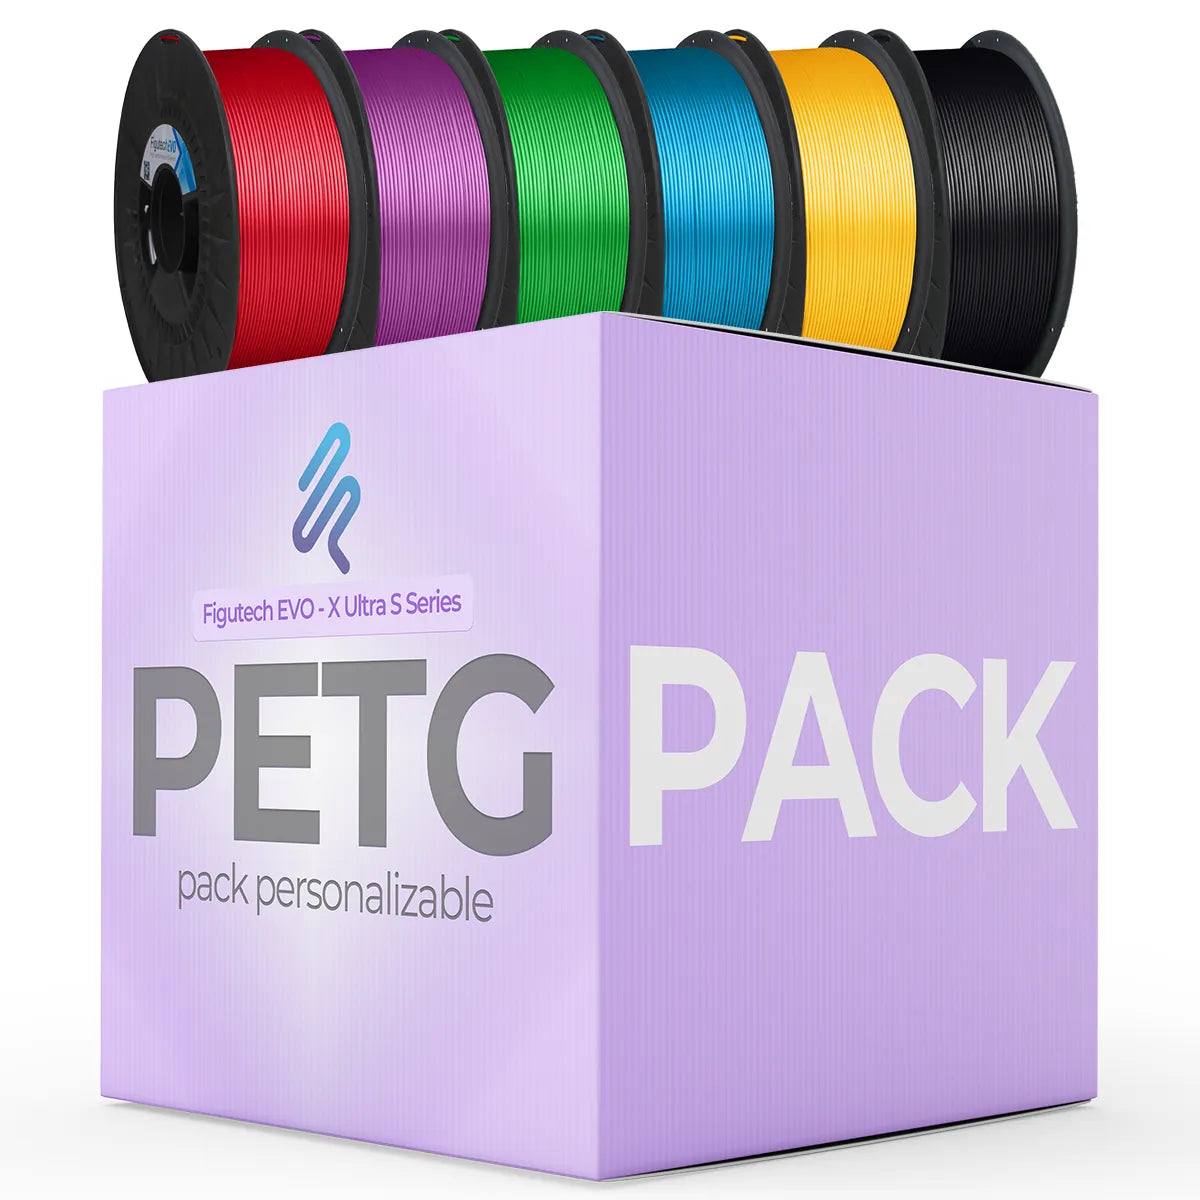
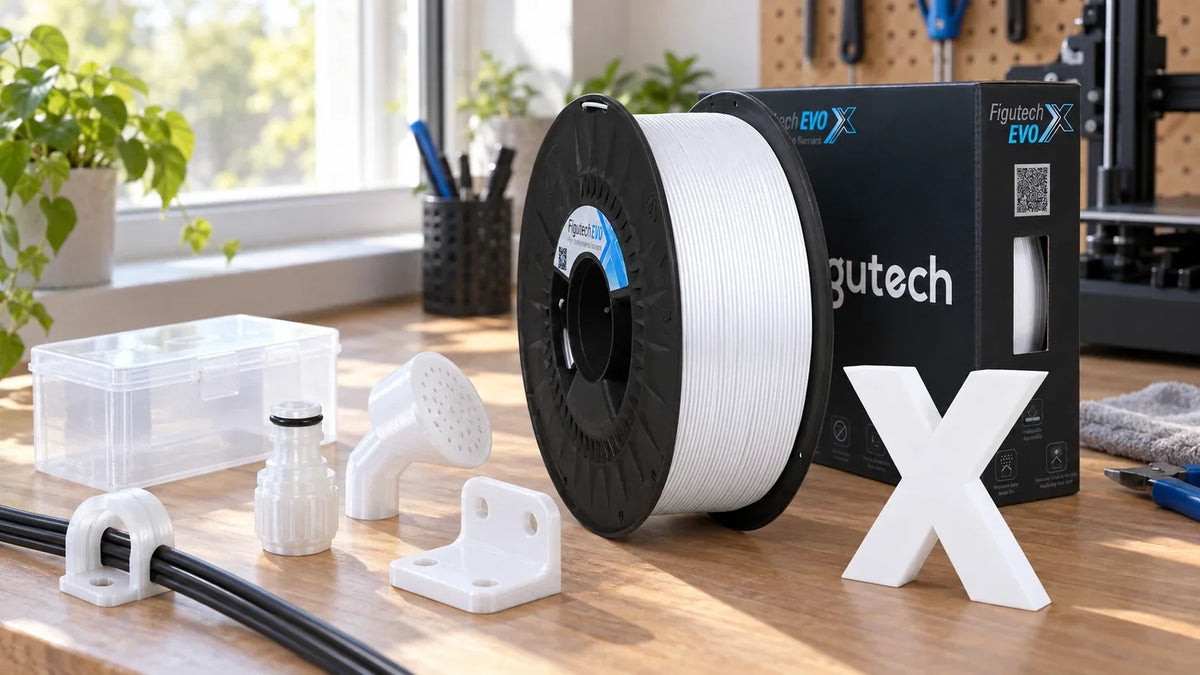
El PETG es un poliéster para impresión 3D más tenaz que el PLA y que aguanta más calor: se dobla antes de romperse y tarda más en deformarse. Es el material para piezas que trabajan, cogen algo de calor o van al aire libre. Según la ficha de nuestro PETG EVO-X, empieza con la boquilla a 250–270 °C (hasta 150 mm/s) y la cama a 70 °C. Para eso te recomendamos nuestro filamento PETG EVO-X, que fabricamos en Madrid.
Por qué imprimir con nuestro PETG EVO-X:
- Aguanta 82 °C antes de deformarse. Es su temperatura de deflexión térmica (ASTM E2092): 17 °C más de margen que nuestro PLA ONE para una pieza junto a una ventana, en el maletero o en la terraza.
- Cede antes de romperse. La ficha declara 42 MPa de adhesión entre capas y un 260 % de alargamiento a la rotura, así que un clip o una bisagra flexan donde uno de PLA se partiría.
- Pensado para imprimir rápido. Admite de 50 a 600 mm/s, con una temperatura de boquilla para cada tramo de velocidad: la tienes más abajo.
- Hecho en Madrid, llega protegido de la humedad. Lo fabricamos aquí y cada bobina sale sellada al vacío, con su bolsita de desecante. Si ya gastas mucho PETG, el pack de 10 kg te deja combinar colores. Así trabajamos: filamento fabricado en España.
En esta guía
- Qué es el PETG y para qué sirve
- Temperatura del PETG: boquilla, cama y ventilador
- ¿Qué temperatura aguanta el PETG?
- PETG HF y PETG de alta velocidad: qué significa
- Cómo imprimir PETG en Bambu Lab y en otras impresoras
- Problemas con el PETG: hilos y adherencia
- ¿El PETG sirve para exterior?
- ¿Qué es mejor, ABS o PETG?
- Cómo guardar y secar el PETG
- Qué PETG de Figutech elegir
- Preguntas frecuentes sobre el PETG
Qué es el PETG y para qué sirve
PETG son las siglas de tereftalato de polietileno modificado con glicol: PET, el poliéster de muchos envases, con un glicol que lo hace menos quebradizo y más fácil de extruir. En impresión 3D ocupa el sitio entre el PLA y los plásticos técnicos: se imprime casi igual de fácil que el PLA y sin impresora cerrada, pero da piezas más tenaces y con más margen de temperatura. Tiene un acabado con algo de brillo y, en versión translúcida, deja pasar la luz.
Características del filamento PETG
Estos son los datos de la ficha técnica de nuestro PETG EVO-X Ultra Speed:
| Propiedad | PETG EVO-X |
|---|---|
| Temperatura a la que cede bajo carga (deflexión térmica, ASTM E2092) | 82 °C |
| Unión entre capas (ASTM D4541) | 42 MPa |
| Cuánto se estira antes de romper (ASTM D638) | 260 % |
| Impacto Izod (ASTM D256) | 97 J/m |
| Tracción (ASTM D638) | 54 MPa |
| Módulo de tracción (ASTM D638) | 2.550 MPa |
| Contracción al enfriar (ASTM D955) | 0,41 % |
| Absorción de humedad (ASTM D570) | 0,6 % |
| Dureza Shore D (ASTM D2240) | 84 |
| Densidad (ASTM D792) | 1,27 g/cm³ |
| Diámetro y tolerancia | 1,75 mm ± 0,02 mm |
Son valores orientativos de nuestras pruebas internas, con el método ASTM que indica la ficha; en tu pieza influyen también el diseño, la orientación de impresión y el relleno. Las fichas completas están en nuestras fichas técnicas.
En resumen: es tenaz, sus capas se agarran bien entre sí y encoge poco al enfriarse, lo que ayuda a que la pieza salga a medida.
Para qué sirve el PETG
- Piezas que trabajan: clips, bisagras, ganchos, escuadras, abrazaderas y recambios de casa.
- Piezas que cogen algo de calor: junto a una ventana, en el maletero o al lado de un aparato que se templa.
- Exterior con sol moderado: macetas, soportes de jardín, piezas de bici o ganchos de terraza.
- Organización: cajas, cajones y botes con tapa de rosca para el taller o el garaje.
- Lámparas y difusores, con el PETG Translúcido, que deja pasar la luz.

Si tu pieza podría salir también en PLA, te ayudamos a decidir en PLA vs PETG: diferencias y cuál elegir.
Temperatura del PETG: boquilla, cama y ventilador
El PETG se imprime más caliente que el PLA: la ficha de nuestro PETG EVO-X pide 250–270 °C en la boquilla hasta 150 mm/s y la cama a 70 °C. Como es un filamento pensado para velocidad, la temperatura sube con los mm/s: cuanto más rápido pasa el filamento por el hotend, menos tiempo tiene para fundirse.

| Ajuste | Valor de la ficha |
|---|---|
| Boquilla, de 50 a 150 mm/s | 250–270 °C |
| Boquilla, de 150 a 350 mm/s | 260–280 °C |
| Boquilla, de 350 a 600 mm/s | 280–295 °C |
| Cama | 70 °C ± 15 % |
| Ventilador de capa | 0–60 % |
| Ventilador en voladizos | 70–100 % |
| Retracción | 0,8–1,4 mm a 30–65 mm/s |
| Cámara, en impresoras cerradas | Por debajo de 65 °C |
| Diámetro de boquilla | 0,2–0,8 mm |
| Relleno | Giroide |
- Cama: el ± 15 % deja un margen de unos 60 a 80 °C según tu placa. Empieza en 70 °C.
- Ventilador: al revés que con el PLA, el PETG quiere poco aire. Con demasiado, las capas se unen peor. Súbelo solo en voladizos y puentes.
- Afinar: son valores de partida. Para dar con la temperatura exacta de tu máquina, imprime una torre de temperatura dentro del tramo de tu velocidad.
¿Qué temperatura aguanta el PETG?
Nuestro PETG EVO-X aguanta 82 °C antes de empezar a deformarse bajo carga, según su ficha técnica (temperatura de deflexión térmica, ASTM E2092). Nuestro PLA ONE cede a 65 °C: el PETG te da 17 °C más de margen.
Si buscas la temperatura máxima del PETG, este es el dato que importa. En la práctica:
- Es un límite, no una temperatura de uso. Deja margen: a partir de ahí, una pieza que soporta peso empieza a ceder.
- Sirve con calor moderado: por ejemplo, junto a una ventana, en un balcón donde el sol no pega todo el día, o dentro del maletero y la guantera, que no reciben sol directo.
- Se queda corto con calor fuerte: el salpicadero en verano supera ese margen. Para eso existen el ABS y el ASA, que se imprimen mejor en impresora cerrada y que no fabricamos.
¿El PETG es un filamento de alta temperatura?
No. Cuando se habla de filamento 3D de alta temperatura se piensa en materiales técnicos como el nylon (PA), el policarbonato (PC) o el PEI, que suelen pedir impresoras preparadas para más temperatura y cerradas. No los fabricamos. El PETG es un paso por encima del PLA: más margen térmico para piezas del día a día sin salir de una impresora normal. Si tu pieza tiene que aguantar más de 82 °C, el PETG no es tu material.
PETG HF y PETG de alta velocidad: qué significa
HF significa «High Flow», alto flujo: un PETG formulado para fundirse más deprisa y poder imprimir a más velocidad sin perder unión entre capas. Es el nombre que usa Bambu Lab para su PETG rápido, y por eso en Bambu Studio verás un perfil llamado «PETG HF». Otras marcas hablan de «HS» (high speed) o de «alta velocidad» para la misma idea.
Nuestro PETG de alta velocidad es el PETG EVO-X Ultra Speed. Su ficha declara de 50 a 600 mm/s, siempre que subas la boquilla con la velocidad según la tabla de arriba. Te damos sus propios parámetros, no los de otro filamento.
- El límite real lo pone tu hotend. Cada boquilla funde un máximo de plástico por segundo. Antes de pasar de 300 mm/s, mídelo con un test de velocidad volumétrica.
- PETG CF es otra cosa: lleva fibra de carbono, es más rígido, sale sin brillo y desgasta la boquilla, así que pide una endurecida. No fabricamos PETG con fibra.
Cómo imprimir PETG en Bambu Lab y en otras impresoras
Tu impresora tiene que llegar a 250–270 °C en la boquilla y a unos 70 °C en la cama. Míralo en las especificaciones de la tuya antes de empezar. A partir de ahí, el perfil de partida depende de la marca.
En una Bambu Lab
Con nuestro PETG EVO-X, parte del perfil Bambu PETG HF y sube la boquilla a 270 °C. Es la configuración que recomendamos a nuestros clientes; desde ahí, afina con tu máquina.
- A1 y A1 mini: son abiertas y llegan de sobra a esas temperaturas, así que imprimen PETG sin más cambios.
- Impresoras cerradas, como la P1S: no dejes que la cámara pase de 65 °C, el límite de la ficha. Si se calienta, abre la tapa o la puerta. Si el filamento se atasca a mitad de impresión, lee cómo evitar el atasco por calor (heat creep).
- Placa lisa: el PETG se agarra tanto al PEI liso que puede arrancar trozos al despegarlo. Pon una capa fina de pegamento en barra como separador, o usa la placa texturizada.
En cualquier otra impresora
- Parte del perfil genérico de PETG de tu laminador (Cura, OrcaSlicer u otro).
- Pon la boquilla en el tramo de tu velocidad: 250–270 °C si imprimes hasta 150 mm/s. Cama a 70 °C.
- Deja el ventilador de capa entre el 0 y el 60 %.
- Ajusta la retracción entre 0,8 y 1,4 mm, a una velocidad de 30 a 65 mm/s.
- No aplastes la primera capa tanto como con el PLA: si la boquilla arrastra plástico, súbela un poco.
- Antes de imprimir piezas que tienen que encajar, ajusta el caudal con un test de flujo.
Problemas con el PETG: hilos y adherencia
Casi todos los problemas del PETG salen de tres sitios: la temperatura, la humedad y la cama. Busca tu síntoma en la tabla y aplica el ajuste.
| Síntoma | Causa probable | Ajuste |
|---|---|---|
| Hilos finos entre partes de la pieza | Boquilla demasiado caliente, retracción corta o filamento húmedo | Baja 5 °C sin salir del tramo, retracción de 0,8–1,4 mm a 30–65 mm/s y seca la bobina si chasquea |
| Gotas o grumos pegados a la pieza | El PETG se acumula en la punta de la boquilla | Limpia la boquilla en caliente y no aplastes tanto la primera capa |
| No se pega a la cama | Cama fría o placa con grasa de los dedos | Cama a 70 °C, placa lavada con agua y jabón y, si hace falta, pegamento en barra |
| Se pega demasiado y arranca trozos de la placa | Adherencia muy fuerte sobre PEI liso | Pegamento en barra como separador o placa texturizada |
| Capas que se separan o pieza frágil | Demasiado ventilador o boquilla fría para tu velocidad | Ventilador por debajo del 60 % y temperatura del tramo correcto |
| Chasquidos, burbujas o superficie rugosa | Humedad en el filamento | Secado a 65 °C durante 4–8 h |
Para ajustar la retracción paso a paso, usa nuestro test de retracciones. Si lo que ves son esquinas que se levantan, es warping: te contamos cómo evitarlo en cómo prevenir el warping.
¿El PETG sirve para exterior?
Sí, con sol moderado. Aguanta más calor que el PLA y es nuestra opción para piezas que viven fuera: macetas y soportes de jardín, ganchos de terraza, carcasas o piezas de la bici. El PLA, nunca en exterior ni dentro del coche: al sol se deforma.

En el coche, el PETG vale para piezas sin sol directo, como el maletero, la guantera o un organizador bajo el asiento. El salpicadero o la bandeja trasera al sol necesitan ASA.
¿PETG o ASA para exterior?
ASA si la pieza va a pasar años al sol; PETG si el sol es moderado y quieres imprimir fácil. El ASA está pensado para aguantar la radiación ultravioleta mucho tiempo, pero se imprime como el ABS: mejor con impresora cerrada y buena ventilación. No fabricamos ASA. Para una maceta, un gancho de terraza o un soporte que no está todo el día al sol, te recomendamos el PETG EVO-X.
¿Qué es mejor, ABS o PETG?
Para la mayoría de piezas, el PETG: se imprime en una impresora abierta y sus capas se unen bien sin buscarle las vueltas. El ABS compensa cuando la pieza tiene que aguantar más calor del que aguanta el PETG y tienes impresora cerrada y buena ventilación. No fabricamos ABS.

Estas son las diferencias entre ABS y PETG que más pesan al elegir:
| Criterio | PETG | ABS |
|---|---|---|
| Impresora | Abierta o cerrada | Mejor cerrada: con corrientes de aire se agrieta y se levanta |
| Ventilación | La normal de una habitación | Buena ventilación, porque huele al imprimir |
| Calor | Empieza a ceder a 82 °C bajo carga (ficha del PETG EVO-X) | Más que el PETG; el dato exacto, en la ficha de cada fabricante |
| Golpes y flexión | Cede antes de romperse (260 % de alargamiento en la ficha) | También tenaz |
| Acabado | Con algo de brillo | Satinado; se puede alisar con vapor de acetona |
| En Figutech | PETG EVO-X, fabricado en Madrid | No lo fabricamos |
¿Qué filamento es más resistente, ABS o PETG?
Depende del esfuerzo. A golpes y flexión, los dos son tenaces, y el PETG se une mejor entre capas en una impresora abierta, que es donde el ABS suele fallar. Al calor, gana el ABS. Si tu pieza se queda lejos de 82 °C, el PETG te da la resistencia que necesitas con muchas menos complicaciones.
El PLA también entra a veces en esta decisión. Si tu duda es entre PLA y ABS, la resolvemos con tabla y ejemplos de piezas en PLA vs ABS: diferencias y cuándo usar cada uno.
Cómo guardar y secar el PETG
Guárdalo en un recipiente hermético con desecante y, si notas humedad, sécalo a 65 °C durante 4–8 horas. Son las recomendaciones de la ficha del PETG EVO-X, que absorbe un 0,6 % de humedad (ASTM D570), lo normal en un PETG.
La ficha también indica cuándo se nota la humedad al imprimir:
- Hasta un 0,3 %: calidad óptima.
- Del 0,3 al 0,8 %: algún hilo y pequeñas irregularidades.
- Desde el 0,8 %: la extrusión se vuelve irregular.
- Desde el 1,0 %: la calidad de impresión se degrada.
Si no tienes dónde guardarlo bien, gasta la bobina en las 48–72 horas siguientes a abrirla. Por eso te lo enviamos envasado al vacío con desecante.

Qué PETG de Figutech elegir
Estas son nuestras tres opciones de PETG según lo que vayas a imprimir:

PETG EVO-X Ultra Speed
Piezas que trabajan, calor moderado y exterior.
17,95 €
1 kg · blanco · 7 colores
Ver colores
PETG Translúcido
Lámparas, difusores y piezas que dejan pasar la luz.
19,95 €
1 kg · gris translúcido · 6 colores
Ver colores
Pack PETG 10 kg
Si ya imprimes PETG a menudo: eliges los colores.
159,95 €
10 kg · 16,00 €/kg
Configurar packPrecios con IVA de la bobina blanca de Ultra Speed, de la gris translúcida y del pack de 10 kg. Cada color tiene su precio en su ficha.
¿Lo buscas transparente? El PETG transparente forma parte de la gama translúcida. Y si vas a gastar PETG a menudo, el pack cuesta 19,55 € menos que diez bobinas sueltas de PETG EVO-X. El envío a península no se paga a partir de 60 €; en PETG EVO-X, eso son 4 bobinas (71,80 €).
Preguntas frecuentes sobre el PETG
¿A qué temperatura se imprime el PETG?
Nuestro PETG EVO-X, a 250–270 °C hasta 150 mm/s, con la cama a 70 °C. Si imprimes más rápido, sube: 260–280 °C hasta 350 mm/s y 280–295 °C hasta 600 mm/s. Tienes todos los ajustes en la tabla de temperatura.
¿Qué temperatura soporta el filamento PETG?
El PETG EVO-X empieza a deformarse bajo carga a 82 °C (ASTM E2092). Úsalo con margen: vale para exterior con sol moderado y para zonas del coche sin sol directo, no para un salpicadero al sol.
¿Qué significa PETG HF?
High Flow, alto flujo: un PETG hecho para imprimir rápido. Si tienes una Bambu Lab, con nuestro PETG EVO-X parte de ese perfil y sube la boquilla a 270 °C.
¿El PETG sirve para exterior?
Sí, para piezas con sol moderado, como macetas, soportes de jardín o ganchos de terraza. Para una pieza que va a pasar años al sol, el material indicado es el ASA.
¿Por qué el PETG hace hilos?
Porque en caliente es más pegajoso que el PLA. Si la boquilla va demasiado caliente, la retracción se queda corta o el filamento ha cogido humedad, deja hilos al moverse. Baja 5 °C, ajusta la retracción a 0,8–1,4 mm y seca la bobina si chasquea al imprimir.
¿Se puede imprimir PETG en una Bambu Lab A1?
Sí. La A1 y la A1 mini llegan a 300 °C en la boquilla y su cama a 100 y 80 °C, de sobra para los 250–270 °C y los 70 °C que pide nuestro PETG. Parte del perfil Bambu PETG HF a 270 °C y, en placa lisa, usa pegamento en barra como separador.
¿El PETG se puede pintar?
Sí, con preparación. Lija un poco la superficie para quitarle el brillo, aplica una imprimación para plásticos y pinta encima con acrílica o esmalte. Sin imprimación, la pintura se agarra mal a su superficie brillante.
Nuestra recomendación: para piezas que trabajan, cogen calor o van fuera, empieza por el PETG EVO-X Ultra Speed (17,95 € la bobina) con la temperatura de su ficha. Si ya lo gastas, el pack de PETG de 10 kg te deja el kilo a 16,00 €. Y si lo que imprimes son figuras o decoración para dentro de casa, el material es nuestro PLA ONE. Quienes ya imprimen con Figutech nos dan 4,9 en Google · 143 opiniones (comprobado el 22/09/2026); sus comentarios, en nuestra página de opiniones.
Dejar un comentario
Todos los comentarios se revisan antes de su publicación.
Este sitio está protegido por hCaptcha y se aplican la Política de privacidad de hCaptcha y los Términos del servicio.